

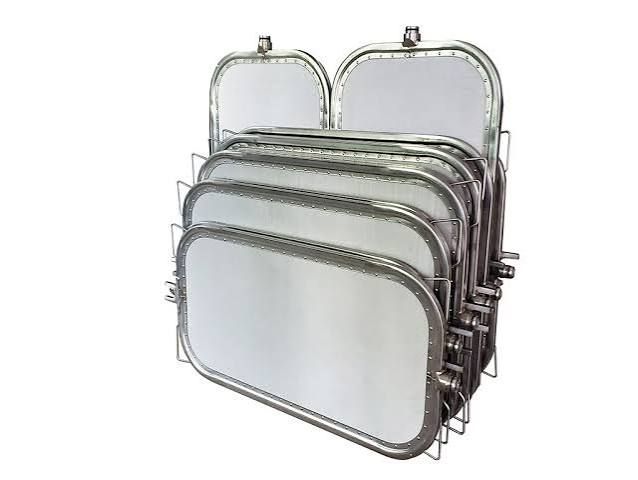
Az ipari szilárd{0}}folyadék leválasztásban a függőleges és vízszintes nyomású levélszűrők elsődleges igáslóként szolgálnak a nagy-térfogatú derítő hurkokhoz. Étkezési olajfinomítókban, vegyi feldolgozó üzemekben, magas hőmérsékletű olvasztott kén egységekben, klór-lúgokat és gyógyszeripari finomításokat folytató nyomástartó edényekben teljes mértékben a belső rozsdamentes acél szűrőlapelemekre támaszkodnak a szűrlet tisztaságának megőrzése és a magas napi térfogati áteresztőképesség fenntartása érdekében.
A cserenyomólapelemek beszerzése azonban bonyolult és megbocsáthatatlan műszaki folyamat lehet. A beszerzési menedzserek, a karbantartó mérnökök és az üzemi műveletek vezetői gyakran navigálnak a drótháló-szövési minták, a kohászati ötvözetválasztás, a belső vízelvezető rács kialakítása és a pontos fúvóka geometria zavaros mátrixában. A helytelen specifikáció megválasztása katasztrofális működési következményekkel jár: a hálók gyors elvakulása, a keret meghajlása az edénytartókon belül, a perem-bypass szivárgása, a szűrlet zavarossági kiugrása és gyakori, előre nem tervezett üzemleállások.
Ez a végső vásárlói útmutató lebontja a teljes mérnöki ütemtervet a nagy teljesítményű, -rozsdamentes acél nyomólapelemek meghatározásához, méretezéséhez és beszerzéséhez. Ha követi ezeket a strukturált, lépésről lépésre--következő kritériumokat, az üzem műszaki csapatai kiküszöbölhetik a találgatásokat, csökkenthetik a teljes tulajdonlási költséget (TCO), és magas-megbízhatóságú cserehardvert biztosíthatnak, amelyet a pontos működési igényeknek megfelelően terveztek.
A hosszú élettartamú szűrőelemek szerkezeti alapját képező gyártási tűrések, a keret négyszögletességi szabványai és a kohászati lehetőségek összehasonlításához a specifikációs folyamat megkezdése előtt látogassa meg elsődleges oldalunkat.[Rozsdamentes acél szűrőlap]oszlopos oldal.

1. lépés: A folyamatfolyadék paramétereinek kiértékelése és az ötvözet kiválasztása
A nyomólap-specifikáció meghatározásának első kritikus lépése egy alapos kohászati és folyadékdinamikai audit elvégzése. Az üzemi hőmérséklet, a pH-szint, az oldott gáztartalom, a kloridkoncentráció és a folyadék viszkozitása határozza meg a pontos ötvözetminőséget és a belső mag elrendezését, amely szükséges a korróziós meghibásodás és a mechanikai kifáradás elkerüléséhez:
A. Étkezési olajok és élelmiszer-minőségű feldolgozás
● Működési feltételek:Hőmérséklet 120 fokig, szabad zsírsavak, fehérítő agyag és foszfatidok jelenléte.
● Ötvözet szabvány:A Stainless Steel 316L az iparági etalon. Átfogó élelmiszer-minőségű -megfelelőséget, magas hőmérsékleten történő zsírsavkorrózióval szembeni kiváló ellenállást, valamint nagy mechanikai rugalmasságot biztosít, hogy elviselje az ismétlődő pneumatikus vibrációs ciklusokat a torta kisülése során.
B. Magas hőmérsékletű-olvadt kénhurkok
● Működési feltételek:Rendkívül szűk hőmérsékleti ablakok 135 fok és 145 fok között, nagy sűrűség és a kén megszilárdulásának komoly veszélye, ha a hőmérséklet csökken.
● Ötvözet szabvány:Termikusan stabilizált ötvözetek szükségesek, például SS 316L, SS 904L vagy Alloy 20. A külső U-csatorna vázakat termikus-tágulási hézaggal kell megtervezni, hogy megakadályozzák a szerkezeti keret meghajlását a környezeti és a magas{5}}üzemi hőmérsékleti állapotok közötti átmenet során.
C. Agresszív savhurkok és klór-lúgok
● Működési feltételek:Alacsony pH-jú környezet, magas sókoncentráció és magas kloridexpozíció.
● Ötvözet szabvány:A szabványos SS 304 vagy SS 316L ilyen körülmények között gyorsan meghibásodik a hegesztési hegesztési zónák mentén kialakuló súlyos pontozás és feszültségkorróziós repedés (SCC) miatt. Ezek az igényes alkalmazások olyan prémium nikkel-krómötvözeteket írnak elő, mint a Hastelloy C276, Monel 400, Alloy 20 vagy Titanium Grade 2, hogy garantálják a szerkezeti ellenállást a kémiai lebomlásokkal szemben.


2. lépés: Aktív felületi háló kiválasztása és rétegarchitektúra
Az aktív drótháló szövésnek az iszap megcélzott részecskeméret-eloszlásához (PSD) való hozzáigazítása elengedhetetlen a zéró -bypass folyadék tisztaságának eléréséhez, miközben megakadályozza a gyors felületi pórusvakítást és az idő előtti nyomásnövekedést:
A. Durva és nehéz földalkalmazások
● Folyamatcélok:Fehérítőföld eltávolítása étolaj-finomításnál vagy nehéz szervetlen szuszpenziós szűrésnél 15 mikronnál nagyobb részecskemérettel.
● Hálós architektúra: 24x110 sima holland szövés. Ez a konfiguráció robusztus lánc- és vetülékhuzalátmérőket használ, amelyek merev, stabil pórusnyílásokat hoznak létre. Gyors folyadékáramlási sebességet biztosít, támogatja a gyors kezdeti pogácsaképződést, és lehetővé teszi a sütemény gyors, tiszta felszabadulását a vibrációs ciklusok során.
B. Finompolírozás és könnyű olajtisztítás
● Folyamatcélok:Viasztalanító, téliesítés és finom polírozó hurkok, amelyek rögzítik a 10 és 15 mikron közötti részecskéket.
● Hálós architektúra: 30x150 sima holland szövés. Ez a háló optimális egyensúlyt teremt a mikro-részecskék elfogása és az alacsony tiszta-oldali nyomásesés ($\\Delta P$) között, biztosítva a kristálytiszta-szűrlet kibocsátását hosszabb sorozatfutások során.
C. Sub-Mikron- és katalizátor-visszanyerés
● Folyamatcélok:Nemesfém katalizátor visszanyerése, aktív gyógyszerészeti közbenső elválasztás és finom kémiai szűrés 5 mikron alatti részecskék befogására.
● Hálós architektúra: Reverse Plain Dutch Weave (RPDW). Az aktív szűrőfelületen szorosan összetömörített, nagy-sűrűségű vetemedő huzalokkal az RPDW sűrű mikro-mátrixot hoz létre, amely képes felfogni a -mikron alatti szilárd anyagokat nagy nyomás alatt anélkül, hogy pórusdeformációt szenvedne.
Strukturális rétegfrissítés: 3 rétegű vs{1}}rétegmátrixok
A nagy-nyomású vagy nagy{1}}terhelésű szakaszos ciklusokhoz az üzemmérnököknek speciális5 rétegű szerkezeti mátrix3-rétegű alapelrendezés helyett. Az 5-rétegű kialakításban a finom külső szűrőrétegeket közbenső, finom hálós vízelvezető rétegek és egy nehéz, központi préselt mag támogatja. Ez a többlépcsős támogatás megakadályozza, hogy az aktív szűrőháló besüllyedjen ("fészkelődik") a vízelvezető rácsba nagy nyomásesések (△P > 4,5 Bar) hatására, hatékonyan megkétszerezve az elem kifáradási élettartamát és megőrizve az egyenletes áramlási csatornákat.
3. lépés: Kritikus méretellenőrzés és fúvóka geometria
A zökkenőmentes{0}}csere garantálása érdekében, amely könnyedén beépül a meglévő szűrőedényekbe anélkül, hogy megkötözné vagy fizikai módosítást igényelne, a mérnöki csapatoknak három elsődleges szerkezeti mérést kell ellenőrizniük a megrendelés előtt:
A. A panel teljes magassága és szélessége
Mérje meg az U-csatorna keretének pontos külső határait. A cserelapok megadásakor szigorú átlós négyzetes tűréshatárt írjon elő, amely legfeljebb 2,0 mm (az 1. átló és a 2. átló közötti különbség a keret sarkain). A négyzet alakú levelek-kicsavarodnak az edény belsejében, hozzátapadnak a belső vezetősínekhez, károsítják az edénytartókat, és nem adják át tisztán a vibrációs energiát a torta kisülése során.
B. Fúvókanyak geometriája és tömítési mechanizmusa
Gondosan ellenőrizze a kimeneti fúvóka csatlakozását. Határozza meg, hogy hajója felső-ürítési vagy alsó{2}}ürítési konfigurációt használ-e. Ellenőrizze, hogy a nyak tömítőfelülete egy lapos tömítőfelületen, egy megmunkált O-gyűrű horonyon vagy egy kettős O-gyűrűs csapon alapul-e. A fúvóka csatlakozásánál akár egyetlen milliméteres méreteltérés is feltöri a tömítést, így a nyers iszap bejuthat a tiszta szűrlet elosztójába.
C. Hajóvezető vágánytávolság és panelsimaság
Mérje meg a külső U{0}}csatorna keretvastagságát, és ellenőrizze, hogy a panel teljes íve (a síksági tűréshatáron kívül) nem haladja meg az 1,5 mm-t a panel teljes felületén. A panel ellenőrizetlen meghajlása a szomszédos szűrőlevelek egymáshoz dörzsölését okozza az edénykötegben, megkarcolva az aktív hálófelületeket, és helyi mechanikai szakadásokat okozva.
4. lépés: Minőség és gyártási integritás ellenőrzése
Annak érdekében, hogy megvédje létesítményét a nem szabványos általános utángyártott alkatrészektől, ellenőrizze, hogy a gyártó integrálja-e ezt a négy kötelező műszaki ellenőrzést a gyártási folyamatába:
● Folyamatos 360 fokos automatizált robothegesztés:Az időszakos ponthegesztések vagy mechanikus krimpelések mikroszkopikus kerületi réseket hagynak, amelyek nyomás hatására kitágulnak, és szélső{0}}bypass-szivárgást okoznak. Egy folyamatos, 360 fokos robothegesztés tartósan egyetlen, hermetikus szerkezetté olvasztja az U-csatorna keretet és a hálórétegeket.
● Pozitív anyagazonosító (PMI) ellenőrzés:A meghatározott ötvözetkémiának való megfelelés biztosítása érdekében minden rozsdamentes acélhuzalhoz és fémlemezhez malomvizsgálati jelentést és közvetlen PMI lézeres spektrográfiai ellenőrzést kell megkövetelni.
● Precíziós kalanderezett hálós felület:Győződjön meg arról, hogy a külső szűrőháló precíziós mechanikai kalanderezésen megy keresztül. A kalanderezés lesimítja a szövött huzalok csuklóit, sima, egyenletes sík felületet hozva létre, amely elősegíti a sütemény könnyed kioldását és megakadályozza a koptató kaparó károsodását.
● Újra{0}}Szűrési kompatibilitás:Győződjön meg arról, hogy az U{0}}csatorna külső kerete nehéz-méretű rozsdamentes acélból készül. A merev keretek felújíthatók,{3}}újragyárthatók, és új hálócsomagokkal szerelhetők fel a jövőbeli karbantartási ciklusok során, ami akár 45%-kal is csökkentheti a hosszú távú-hardvercsere költségeit.
Ha meg szeretné tekinteni, hogyan csökkentheti a keretek professzionális átvilágítása{0}} az éves karbantartási költségkeretet a szerkezeti keretek megtartása mellett, tekintse meg részletes műszaki útmutatónkat[Hermetikusan{0}}zárt több-rétegű rozsdamentes acél szűrőlevelek].
Műszaki ellenőrzési ellenőrző lista üzemfenntartó csapatok számára
Mielőtt beszerzési rendelést (PO) adna ki a csereszűrőlapokra, értékelje a szállítót és a műszaki specifikációt a következő kötelező ellenőrzőlista alapján:
● Tűrési szabvány:A szállító kifejezetten garantálja, hogy a keret átlós négyszögletességének tűréshatára 2,0 mm vagy annál kisebb?
● Kerületi varrat ellenőrzése:A határoló varratok folyamatos 360 fokos automatizált AWI varratként vannak megadva, vagy ponthegesztést használnak?
● Hálós felület előkészítése:Az aktív szűrőhálót hidraulikusan{0}}előfeszítik és kalanderezték a keret összeszerelése előtt?
● Rajz jóváhagyása:Biztosítani fog-e a gyártó a gyártás megkezdése előtt soros CAD-jóváhagyási rajzokat, amelyek ellenőrzik a fúvóka méreteit, teljes magasságát, szélességét és a vezetősín-hézagokat?
Következtetés
A nagyteljesítményű cserenyomólapelemek beszerzéséhez a kohászati ellenőrzés, a pontos méretmérés és a szigorú gyártási szabványok egyensúlya szükséges. Azáltal, hogy eltér az általános utángyártott alkatrészektől, és az Ön konkrét folyadékdinamikájára szabott, lézeres-valódi, robothegesztett szerelvényeket ad meg, üzeme véglegesen kiküszöbölheti a perem-megkerülési szivárgást, optimalizálhatja az adagolási ciklusidőket, és elérheti a legalacsonyabb teljes tulajdonlási költséget (TCO).
Függetlenül attól, hogy egy meglévő Amafilter, Sharplex, Sparkler vagy Niagara tartály elhasználódott elemeit cseréli ki, folyamatát nulla-megkerülésére Reverse Plain Dutch Weave-re frissíti, vagy egyedi mérnöki rajzokat keres egy új telepítéshez, tekintse át a nagy-tiszta műszaki leírásunkat[Egyedi{0}}Prémium nyomású levélszűrő elemek]vagy vegye fel a kapcsolatot műszaki értékesítési csapatunkkal még ma átfogó műszaki értékelésért.