

Pontosan meghatározva ahálóméretA szűrő beszerelése alapvető követelmény az ipari szűrési szabványok betartásához és a részecskeleválasztás hatékonyságának biztosításához. Technikai értelemben a "háló" a nyílások számát jelenti a képernyő anyagának egy lineáris hüvelykében. Bár egyszerűnek hangzik, ennek a mérésnek a pontossága különbséget jelenthet egy tökéletesen működő rendszer és egy olyan rendszer között, amelyet szennyeződés vagy túlzott nyomásesés sújt. Akár egy régi gép cserealkatrészét keresi, akár egy új szállítmány minőségét ellenőrzi, a szembőség pontos mérésének ismerete minden mérnök vagy technikus alapvető kompetenciája.
A nagy-precíziós gyártási ágazatokban-, mint például a félvezetőgyártás, a repülőgép-üzemanyag-rendszerek és a gyógyszertisztítás-a „elég közel” soha nem elegendő. A nyílás méretének akár néhány mikronos eltérése is veszélyeztetheti a tétel integritását, vagy az érzékeny hidraulikus alkatrészek katasztrofális meghibásodásához vezethet. A háló méretének mérése nem csak a vezetékek számlálásáról szól; ez egy analitikai folyamat, amely magában foglalja a kohászat, a szövés geometriájának és a folyadék porózus közegen való áthaladását szabályozó fizikai törvények megértését. Ez az útmutató 3000{7}}szavas elmélyülést nyújt a hálóméret számszerűsítésére használt módszertanokba, a kézi terepi technikáktól az intelligens gyárakban használt legmodernebb automatizált optikai elemzésig.
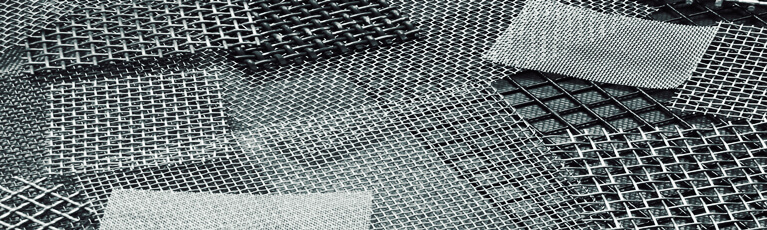
A háló anatómiájának és geometriájának alapjai
A "lineáris hüvelyk" és a történelmi kontextus
A "háló" fogalma a huzalszövő ipar történetében gyökerezik. Definíció szerint a hálószám a vezetékek száma (és következésképpen a nyílások száma) egy lineáris hüvelykben (25,4 $ mm). Ezt a mérést az egyik vezeték közepétől a másik, egy hüvelyknyire lévő vezeték közepéig kell elvégezni. Történelmileg ez lehetővé tette a sziták kereskedelmének és meghatározásának szabványosított módját. Ahogy azonban a szűrési követelmények a 100 mikron alatti tartományba kerültek, nyilvánvalóvá váltak ennek a „számláláson alapuló” rendszernek a korlátai. Nem veszi figyelembe a vezetékek vastagságát, ami a "Micron Rating" rendszer kifejlesztéséhez vezetett, hogy a szűrési rés abszolút mérését biztosítsa.
Rekesz: A kritikus rés
ANyílás($w$) a szűrés legkritikusabb dimenziója. Ez a két szomszédos párhuzamos vezeték élei közötti szabad távolság. Míg a hálószám azt mutatja meg, hogy hány "egység" van egy hüvelykben, a rekesznyílás azt mutatja meg, hogy mekkora maximális részecske tud fizikailag áthaladni a képernyőn. A rekesznyílás mérése nagyobb pontosságot igényel, mint a háló számlálása, mivel a szövési folyamat lokális eltérései (például a huzal „eltolódása”) jelentős ingadozásokat okozhatnak a nyílásméretben egyetlen hálótekercsen keresztül, még akkor is, ha a teljes hálószám helyes marad.
A vezeték átmérője és térfogati hatása
Vezeték átmérője($d$) a fémszál vastagsága a szövés előtt. A mérési folyamatban a huzalátmérő a hálószám "csendes partnere". Két 100-as lyukbőségű képernyő erősen eltérő tulajdonságokkal rendelkezhet, ha az egyik 0,030 $ mm-es vezetéket, a másik pedig 0,050 $ mm-es vezetéket használ. A vastagabb vezeték kisebb nyílást és robusztusabb képernyőt hoz létre, de csökkenti a teljes "nyitott területet", ami nagyobb áramlási ellenálláshoz vezethet. A huzalátmérő pontos méréséhez súrlódó gyűszűvel ellátott mikrométer szükséges, hogy elkerülje a fém összenyomódását mérés közben.
A hangmagasság fogalma és számítása
AHangmagasság($p$) a középső ---középpont távolság két szomszédos vezeték között. Matematikailag $p=w + d$ formában van kifejezve. A technikusok számára a hangmagasság mérése gyakran könnyebb, mint a rekesznyílás közvetlen mérése, különösen finom hálóknál. Ha megméri a teljes távolságot 10 vagy 20 osztásközön keresztül, és elosztja ezzel a számmal, egy átlagos osztásközt kaphat, amely kisimítja a kisebb gyártási eltéréseket. Ezt az átlagos osztásközt használjuk a hálószám ellenőrzésére: $Mesh Count=1 / p$ (ha a $p$ hüvelykben van megadva).
Fejlett szövési geometriák és mérési árnyalatok
Square Weave mérési dinamika
A szabványos négyzetes szövésű (sima vagy twill) esetén a vezetékek 1:1 vagy 2:2 arányban vannak átlapolva. A mérés viszonylag egyszerű, mivel a nyílások (elméletileg) tökéletesen négyzet alakúak. A szövési folyamat során azonban a "Warp" (hosszirányú) és a "Shute" (keresztirányú) feszültség eltérő lehet. Ez "Off-count" hálót eredményez, ahol a 100 mesh-ként megadott képernyő valójában 100 $ \\x 98 $ lehet. A pontos méréshez mindkét irányban mintát kell venni, hogy a szűrő egyenletesen működjön a felületén.
Dutch Weaves: Az átfedés összetettsége
A Dutch Weaves (sima holland, twill holland és fordított holland) nem rendelkezik négyzet alakú nyílásokkal. Ehelyett a redőnyhuzalok szorosan egymáshoz vannak húzva, így "ék{1}}alakú" nyílás jön létre. Ezeket nem lehet vonalzóval mérni. Két számmal vannak megadva, például $24 \\x 110$ mesh. A "24" a vetemedésszámra, a "110" pedig a zárszámra utal. A holland szövés "méretének" mérése magában foglalja aAbszolút mikronos besorolás, amely a legnagyobb kemény gömb alakú részecske átmérője, amely át tud haladni az átfedő vezetékek összetett, kanyargós útján.
Öt-Heddle szövés és mintaismétlés
Az Five{0}}Heddle szövés egy speciális ipari minta, amelyben minden zsaludrót négy lánchuzalon halad át, és egy alatt halad át. Így az egyik oldalon sima felület jön létre, amely kiválóan alkalmas a szűrőpogácsa eltávolítására. Ennek a szövésnek a méréséhez a technikusnak meg kell határoznia a "Mintaismétlést". Csak néhány vezeték megszámolása jelentős hibához vezethet, mivel a minta nem szimmetrikus kis távolságokon. A szövés teljes ciklusának rögzítéséhez és a valódi hálószám meghatározásához legalább öt osztásközt kell mérni.
Kötött háló: Sűrűség vs. nyílás
A kötött dróthálót dróthurkok összekapcsolásával állítják elő, hasonlóan egy pulóverhez. Nincs hagyományos értelemben vett "hálószáma". A kötött háló mérése ahurkok per lineáris hüvelykés asűrűséga háló (a fém által elfoglalt térfogat százaléka). A kötött háló méréséhez "hozamvizsgálat" szükséges, ahol a háló meghatározott térfogatát mérik le. A páramentesítők és az akusztikus csillapítás esetében az egységnyi térfogatra eső felület a fő mérőszám, amelyet a huzal átmérője és a hurok geometriája alapján számítanak ki.


Kézi mérés: terepi eszközök és technikák
Az ágyneműtesztelő és professzionális használata
A lenvászon teszter egy speciális, összehajtható nagyító, amelynek alján kalibrált skála található. Ez a legelterjedtebb eszköz a 20 és 150 közötti hálóméretek helyszíni ellenőrzésére. A helyes használat érdekében az alapot egyenesen a hálóhoz kell helyezni, hogy a fókusztávolság egyenletes legyen. A technikus megszámolja a vezetékeket az 1- hüvelykes vagy 1/2 hüvelykes skálán belül. A "Parallax Error" elkerülése érdekében a szemet közvetlenül a lencse közepe fölé kell helyezni. Ez az eszköz nélkülözhetetlen a fogadó-dokk ellenőrzéséhez, ahol a hálószám gyors ellenőrzésére van szükség.
A hálómérő (optikai interferencia módszer)
A hálómérő egy átlátszó lemez, amelyen egymástól eltérő vonalak találhatók. Hálóra helyezve létrehozza aMoaré minta. A minta konvergenciapontja egy számra mutat a skálán, ami a hálószámot jelzi. Ez egy nem-kontaktus, gyors-értékelő eszköz. Pontossága azonban a szabványos négyzetes szövésekre korlátozódik. Nem használható holland szövéshez vagy több-rétegű szinterezett hálóhoz. Ez egy „go/no-go” eszköz, amelyet elsősorban annak biztosítására használnak, hogy a 60 mesh-es képernyőt véletlenül se cseréljék ki egy 50 mesh-es képernyőre a karbantartási műszak során.
Mikrométerek és tolómérők: Precíziós hardver
A digitális mikrométerek a huzalátmérő ($d$) mérésének elsődleges eszközei, míg a digitális tolómérőket a nagyobb nyílásokhoz ($w$) használják. Professzionális környezetben ezeket a szerszámokat mérőhasábokhoz kell kalibrálni. A "Tíz-huzalmérés" nevű speciális technikát használják a finom hálóhoz: mérje meg a távolságot tíz vezeték között, vonja ki tíz vezeték teljes vastagságát (mikrométerrel mérve), és az eredményt elosztja tízzel az átlagos rekesznyílás meghatározásához. Ez csökkenti azt a hibát, ami abban rejlik, hogy egyetlen apró hézagot mérünk terjedelmes féknyereg hegyekkel.
A szövés „érzése”: minőségi mutatók
A tapasztalt technikusok gyakran alkalmaznak kvalitatív módszereket méréseik kiegészítésére. A háló "merevsége" és a "fényáteresztés" a nyitott terület mutatói. Bár nem helyettesíti a mennyiségi adatokat, ha egy mért 100 mesh-es szita lényegesen rugalmasabbnak tűnik, mint egy ismert szabvány, ez azt sugallja, hogy a huzal átmérője vékonyabb a megadottnál. Ez a minőségi értékelés gyakran részletesebb laboratóriumi elemzést indít el annak ellenőrzésére, hogy a háló megfelel-e a szükséges szakítószilárdsági szabványoknak.
Fejlett laboratóriumi elemzés és porometria
Digitális mikroszkópos képalkotás (DMI)
A digitális mikroszkóppal 1000x$-ig terjedő nagyítási szintet tesz lehetővé, ahol az egyes huzalfelületi hibák láthatók. Az integrált szoftver automatikusan felismeri a vezetékek széleit, és kiszámítja a látómezőben lévő minden nyílás területét. Ez biztosítja a nyílások "eloszlási térképét". A nagy-tétű szűrésnél nem elég tudni aátlagoshálóméret; tudnia kell amaximálisnyílásméret, mivel egyetlen túlméretezett lyuk lehetővé teszi a "szennyezőanyag-megkerülést".
Optikai komparátorok és árnyékgrafika
Az optikai komparátor a háló kinagyított árnyékát vetíti egy üveg képernyőre. A kezelő digitális kiolvasás (DRO) segítségével mozgatja a színpadot az egyik vezeték szélétől a másikig. Ez egy érintésmentes módszer, amely döntő fontosságú a nagyon finom vagy puha hálók (például nejlon vagy réz) esetében, amelyek egy mikrométer érintésére deformálódhatnak. Az árnyékgrafika az előnyben részesített módszer a háló tanúsításáraASTM E11szabványoknak, mivel kiküszöböli az emberi hibákat a féknyereg hegyeinek mikroszkopikus huzalélekhez való igazítása során.
Buborékpont vizsgálat (kapilláris áramlási porometria)
Az olyan összetett szűrők esetében, mint a szinterezett szálas filc vagy a több-rétegű holland szövés, a fizikai huzalokat nem lehet megszámolni. Ehelyett aBuborékpont teszthasználják. A szűrőt ismert felületi feszültségű folyadékkal telítik, és a légnyomást fokozatosan növelik. A nyomás, amelyen az első buborék megjelenik (az "Első buborékpont") a legnagyobb pórusméret kiszámításához aWashburn egyenlet: $D=4\\gamma \\cos\\theta / P$. Ez olyan "abszolút" mérést biztosít a szűrő teljesítményéről, amelyet a számlálóhuzalok egyszerűen nem képesek biztosítani.
Pásztázó elektronmikroszkópia (SEM) a sub{0}}mikronhálóhoz
A félvezető- és biotechnológiai iparágakban a hálószemek mérete elérheti a -mikron alatti szintet. Ezeknél az alkalmazásoknál SEM szükséges a hálószerkezet ellenőrzéséhez. A SEM hihetetlen mélységélességet biztosít, lehetővé téve a mérnökök számára, hogy megvizsgálják a szinterezett hálóköteg "belső" rétegeit. Ezt annak biztosítására használják, hogy a szinterezés során a "diffúziós kötés" folyamat ne zárjon be túl sok pórust, vagy ne olvadjon meg és olvadjon össze a finom huzalok, ami drasztikusan megváltoztatná a háló áteresztőképességét.
A helyes hálószám meghatározása csak annyira megbízható, mint a kezében lévő műszer. Akár egy kézi nagyítóval végzett gyors helyszíni ellenőrzést, akár egy hitelesített laboratóriumi auditot végez nagy-felbontású látórendszerrel, a megfelelő hardver kiválasztása megakadályozza a jelentős hibahatárokat. A legújabb digitális mikrométerek, optikai komparátorok és mikroszkópos ellenőrző rendszerek részletes összehasonlításához tekintse meg szakmai áttekintésünket:
[Az 5 legjobb eszköz a szűrőháló méretének mérésére: Szakmai áttekintés]


Matematikai konverziók és áramlási dinamika
A háló-mikronos-matematikai konverzió
Noha a „konverziós táblázat” hasznos, a mérnököknek ismerniük kell a mögöttes matematikát. Az átalakítás teljes mértékben a huzalátmérőtől (d) függ.
A képlet a nyílás (w) mikronban való meghatározásához a hálószámból (M) és a huzalátmérőből (d mm-ben) a következő:w (mikron)=[(25,4 / M) - d] * 1000
Ez a képlet rávilágít arra, hogy miért lehet két „100{6}}hálós” képernyő eltérő mikronbesorolású. Ha az egyiknek 0,10 mm-es, a másiknak 0,12 mm-es vezetéke van, akkor a mikronértékük 154 mikron, illetve 134 mikron lesz, ami 13%-os különbséget jelent a szűrési teljesítményben.
A nyitott terület százalékának kiszámítása
A nyitott terület (OA) a nyílások területének és a háló teljes területének aránya. Kiszámítása a következőképpen történik:OA%=[w^2 / (w + d)^2] * 100
Ez a mérőszám létfontosságú a szűrőn átívelő "nyomásesés" (Delta P) kiszámításához. Az alacsonyabb nyitott terület növeli a folyadék sebességét a pórusokon keresztül, ami "részecskenyíráshoz" vagy idő előtti eltömődéshez vezethet. Az egyedi-szűrőket gyakran úgy tervezik, hogy kiválasztják a hálószám és a huzalátmérő kombinációját, amely az áramlási követelményeknek megfelelő meghatározott OA%-ot eredményez.
Hatékony szűrési terület (EFA)
A szűrő mérésekor az EFA az a tényleges felület, amelyen a folyadék áthalad. Ez nem csak a háló területe; redős szűrőben az EFA sokkal nagyobb. A redős szűrő hálóméretének mérése megköveteli a minta "kibontását" a redők számának és mélységének meghatározásához. A teljes EFA-t ezután a hálószem méretével együtt használják fel a szűrő „szennyeződés-megtartó képességének” meghatározására. A finomabb hálóhoz nagyobb EFA szükséges a tisztítások közötti ésszerű élettartam fenntartásához.
Permeabilitás és a Darcy-törvény kapcsolata
A hálóméret mérési adatokat a Darcy-törvény bemeneteként használják a folyadékáramlás előrejelzésére:Q=(k * A * Delta P) / (u * L). Az áteresztőképesség (k) a hálónyílás és a nyitott terület függvénye. A hálóméretek pontos mérésével a mérnökök a szűrő gyártása előtt modellezhetik a teljes szűrőrendszer viselkedését olyan szoftverekkel, mint a CFD (Computational Fluid Dynamics). Ez azt szemlélteti, hogy a vezetékek egyszerű „számlálása” hogyan lép fel összetett rendszerre kiterjedő tervezéssé.
A matematika megértése csak az első lépés. Az ipari-szabványos táblázatok és a különböző huzalátmérőkhöz szükséges speciális képletek teljes készletéhez tekintse meg átfogó útmutatónkat:
[Mesh to Micron: The Ultimate Conversion Guide]
Ipari szabványok és megfelelőség (ASTM és ISO)
ASTM E11: A tesztsziták szabványa
ASTM E11a tesztelés során használt drótszövet legszélesebb körben elismert szabványa. A szitákat három kategóriába sorolja: Megfelelőség, Ellenőrzés és Kalibráció. A háló ASTM-megfelelőségének mérése nemcsak az átlagos rekesznyílás meghatározását jelenti, hanem annak biztosítását is, hogy egyetlen rekesz se lépje túl a „Maximális egyéni nyílás” határértéket. Például egy szabványos 100 mesh-es szita átlagos nyílása 150 USD \\mu m$, de a szabvány lehetővé teszi, hogy egy egyén akár 174 USD \\mu m$-ig is kinyíljon egy "Compliance" minőségű szitán.
ISO 9044: Ipari drótszövet szabványok
Míg az ASTM gyakori az Egyesült Államokban,ISO 9044az ipari drótszövet nemzetközi szabványa. Meghatározza a nyílás és a huzalátmérő "megengedhető eltéréseit". Az ISO-megfelelőség mérése statisztikai megközelítést igényel,{2}}mindegy, hogy egy tekercsen legalább 10 különböző helyen végezzen méréseket. A szabvány kiterjed a „szövési hibákra” is, mint például a megszakadt huzalokra vagy a „túllőtt” zárhuzalokra, amelyeket a mérési és ellenőrzési folyamat során azonosítani és megjelölni kell.
Gyógyszerészeti és élelmiszeripari minősítés (FDA)
Az élelmiszer- vagy gyógyszeripar hálójának mérése során a hangsúly a „Felületi kikészítés” és a „Tisztíthatóság” felé tolódik el. A szembőség mellett aRa érték(felületi érdesség) meg kell mérni. Az FDA-kompatibilis hálót szövés után gyakran elektro-polírozzák. Az elektro-polírozott ruha hálószámának mérése nehezebb, mivel a kémiai folyamat enyhén elvékonyítja a vezetékeket, ami viszont kissé megnöveli a rekesznyílást. A 100 mesh-es képernyő agresszív polírozás után a "102 mesh" megfelelőjévé válhat.
Repülési és katonai (MIL{0}}SPEC) szabványok
A repülésben a hálószűrőkre (mint a hidraulikus vezetékeknél) szigorú szabályok vonatkoznakMIL{0}}SPECvagyNASszabványoknak. Ezek „nyomon követhetőséget” igényelnek a huzal eredeti olvadékáig. Ebben a szektorban a mérés gyakran "roncsolásmentes tesztelést" (NDT) foglal magában. A hálószemek méretét optikai mérés és "áramlási teszt" kombinációja ellenőrzi, ahol a szűrőn keresztüli nyomásesést egy meghatározott hőmérsékletű szabványos folyadék segítségével mérik. Ha az áramlási ellenállás túl nagy, a hálót a rendszer elutasítja, még akkor is, ha a számlálás helyes.
A globális mérnöki testületek által megengedett specifikus tűréshatárok eligazodása elengedhetetlen a minőségbiztosításhoz. A tanúsítási protokollok részletes lebontásáért tekintse meg speciális cikkünket:
[ASTM és ISO szabványok a hálóspecifikációhoz]
A globális hálószabványok összehasonlítása
| Standard | Elsődleges alkalmazás | A mérés fókusza | Tipikus tolerancia |
| ASTM E11 | Laboratóriumi vizsgálat | Egyedi rekesznyílás max | Nagyon szigorú |
| ISO 9044 | Ipari gyártás | Átlagos rekesz/vezeték | Mérsékelt |
| DIN 4189 | Európai általános felhasználás | Szövés egységessége | Mérsékelt |
| NAS 1638 | Repülési hidraulika | Folyadéktisztaság/mikron | Rendkívül szigorú |

A környezeti tényezők hatása a mérésre
Hőtágulás és magas{0}}hőmérséklet mérése
A kemencékben vagy a forró gázszűrésben használt hálóhálók működés közben kitágulnak. Ha egy hálót 20 fokban mérünk, a rekesznyílása lényegesen nagyobb lesz 800 fokban. Ennek oka a hőtágulási együttható (CTE). Kritikus, magas hőmérsékletű{5}}alkalmazások esetén a mérnököknek a "Számított működési rekeszértéket" kell használniuk. Például a Stainless Steel 310 magas hőmérsékleten körülbelül 1,5%-kal kitágul, ami egy 100 mikronos szűrőt 101,5 mikronos szűrővé változtathat. Ezzel számolni kell a mérési és specifikációs szakaszban.
Mechanikai feszültség és "háló nyúlás"
Ha a hálót a keretbe szerelik, az megfeszül. Ez a feszültség kissé megfeszíti a vezetékeket, ami növeli a rekesznyílás méretét és csökkenti a hálószámot. A szita-nyomtatásnál vagy a vibrációs szitálásnál a "feszültségmérőket" használják az alkalmazott erő mérésére (általában Newtonban). A feszítés után meg kell mérni a hálószemek számát, hogy megbizonyosodjon arról, hogy a nyílások nem torzultak téglalapokká. Ha a feszesség egyenetlen, a háló "száma" eltérő lesz a közepén, mint a széleken.
Korrózió és huzalritkítás
Korrozív környezetben a huzal átmérője (d) idővel csökken, ahogy a fém elfogy. Ez a "ritkítás" növeli a nyílásméretet (w) és a nyitott területet, de jelentősen gyengíti a hálót is. A "használt" szűrő mérése gyakran azt mutatja, hogy az már nem teljesíti az eredeti mikronértékét. Rendszeres "karbantartási mérések" szükségesek annak meghatározásához, hogy a huzal mikor vékonyodott el olyan kritikus pontig (általában 10-20%-os átmérővesztés), ahol a háló bepattanásának kockázata túl nagy.
Nyomás{0}}kiváltott deformáció (vakítás és repedés)
Nagy folyadéknyomás alatt egy finom háló "meghajolhat" vagy "kitágulhat". Ez a mechanikai deformáció megváltoztatja a nyílások alakját négyzetekről rombuszokra, ezt a jelenséget "hálótorzításnak" nevezik. Ennek a hatásnak a mérése a "Nyomás-Volume" görbék segítségével történik. Ha a hálót nem támasztja alá merev mag, az "Effektív hálóméret" a nyomás növekedésével változik. Ez az oka annak, hogy a nagynyomású szűrőket gyakran szinterelik-, hogy a vezetékeket a helyükön rögzítsék, és megakadályozzák a nyomás{7}}változások okozta rekesznyílás méretét.
Automatizált mérés és ipar 4.0
Gépi látórendszerek szövőszékeken
A modern „Smart Factories”-ban a hálót mérikahogy szövik. A szövőszékre szerelt nagy sebességű-kamerák valós időben-pásztázzák a hálót. Ha a rendszer azt észleli, hogy a redőnyhuzal akár néhány mikronnal is elmozdult, automatikusan beállítja a szövőszék feszességét. Ez létrehoz egy "digitális ikertekercset" a teljes hálótekercsből, dokumentálva a pontos hálóméretet és az esetleges lokalizált eltéréseket. Az automatizált mérés ezen szintje olyan minőségi szintet biztosít, amelyet a kézi számlálás soha nem érhet el.
AI és mintafelismerés a hibaészleléshez
A mesterséges intelligenciát ma már az optikai ellenőrök által rögzített képek elemzésére használják. Az AI-algoritmusok különbséget tudnak tenni az „ártalmatlan” kozmetikai hibák (például a vezeték enyhe elszíneződése) és a „kritikus” mérethibák (például a meglazult vezeték) között. Több ezer képre gyakorolt tanulással az AI meg tudja mérni a háló "Uniformity Index"-ét. Ez az index megmutatja a mérnöknek, hogy a rekesznyílás mérete mennyire konzisztens a teljes felületen, ami kulcsfontosságú előrejelzője a szűrő teljesítményének nagy-tisztaságú alkalmazásokban.
IoT{0}}Engedélyezett szűrőfigyelés
A hálómérés jövője a szűrők "In{0}}Situ" felügyeletében rejlik a dolgok internetén (IoT) keresztül. Az érzékelők valós időben mérik a nyomásesést és az áramlási sebességet,{2}}és elküldik ezeket az adatokat a felhőbe. A "Flow Signature" elemzésével a szoftver arra következtethet, hogy a hálónyílások eltömődtek-e (vakítanak), vagy korrózió miatt megnagyobbodtak-e. Ez a "virtuális mérés" lehetővé teszi a vállalatok számára, hogy a szűrőket a tényleges teljesítményadatok alapján cseréljék ki, nem pedig egy rögzített naptári ütemezés alapján, ezzel optimalizálva a biztonságot és a költségeket.
Digitális tanúsítás és blokklánc nyomon követhetőség
A mérés pontosságának növekedésével a biztonságos dokumentáció iránti igény is nő. Sok csúcskategóriás-hálógyártó most a blokkláncon tárolt „digitális tanúsítványok” felé mozdul el. A laboratóriumban végzett pontos mérések-nyílás, huzalátmérő, szakítószilárdság-a hálótekercsen található QR-kódhoz kapcsolódnak. Ez biztosítja, hogy a mérési adatokat ne lehessen módosítani, és a végfelhasználó-teljes bizonyosságot nyújt arról, hogy az általuk telepített szűrő minden műszaki előírásnak megfelel.
Gyakori mérési hibák és megoldások
| Gyakori hiba | Műszaki hatás | Javító intézkedés |
| A vezeték átmérő nélkül | Túlbecsüli a nyílás méretét | Mindig használja a $w=p - d$ képletet |
| Csak egy irányba számolva | Hiányzik a téglalap alakú nyílások | Mindig mérje meg a vetemedési és zárási irányokat |
| Sérült hálóminták használata | Inkonzisztens adatokhoz vezet | Mérjen több "egészséges" területet és átlagoljon |
| Parallax hiba a vonalzókkal | Pontatlan lineáris számlálás | Használjon digitális tolómérőt vagy optikai nagyítót |
| A feszültséghatások figyelmen kívül hagyása | Rekesznyílás torzítás | Mérje meg a hálót a beszerelés/feszítés után |
| A névleges értékelésekre támaszkodva | A szennyeződések elkerülésének veszélye | Végezze el a Bubble Point tesztet az abszolút értékeléshez |
Következtetés
A szűrő hálóméretének mérése olyan technikai készség, amely ötvözi a fizikai megfigyelést a matematikai érvényesítéssel. Amint azt bemutattuk, a vezetékek hüvelykenkénti száma csak a kiindulási pont. A professzionális-pontosság eléréséhez alaposan meg kell mérni a huzal átmérőjét, ki kell számítani a menetemelkedést, és figyelembe kell venni az adott szövési stílust. Legyen szó a terepen egy egyszerű lenvászon teszterrel, vagy egy automata optikai vizsgálatot használó laboratóriumban, a cél ugyanaz: a szűrési nyílás megfelel a folyamat követelményeinek.
Végső soron a hálómérés pontossága közvetlenül befolyásolja az ipari műveletek hatékonyságát, biztonságát és költséghatékonyságát{0}}. Ha elkerüli az olyan gyakori buktatókat, mint a parallaxis hiba, figyelmen kívül hagyja az off-count szövéseket, valamint a megfelelő képleteket alkalmazza a nyílt területre és a rekeszre vonatkozóan, fenntarthatja a modern mérnöki munkában megkövetelt magas színvonalat. A pontos mérés a minőség-ellenőrzés alapja, amely lehetővé teszi az alkatrészek zökkenőmentes cseréjét és a szűrőrendszerek optimalizálását minden ipari szektorban. Egy olyan korszakban, amikor a gyártási precizitás továbbra is feszegeti a mikroszkopikus méretek határait, a hálómérés tudományának elsajátítása kritikusabb, mint valaha.